


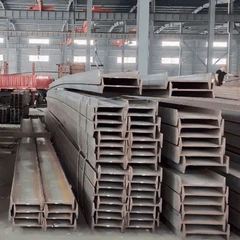


คาน ASTM A992 H-มีองค์ประกอบทางเคมีที่ได้รับการควบคุมอย่างแน่นหนาซึ่งปรับให้เหมาะสมเพื่อความแข็งแรง ความเหนียว และความสามารถในการเชื่อม- ซึ่งมีความสำคัญอย่างยิ่งต่อการผลิตโครงสร้างซึ่งมีรอยเชื่อมทั่วไป (เช่น การเชื่อมต่อระหว่างลำแสง-กับ-คอลัมน์):
องค์ประกอบโดยละเอียด (ต่อ ASTM A992M-22)
| องค์ประกอบ | ช่วง/ขีดจำกัด | บทบาทในการปฏิบัติงาน | ผลกระทบต่อความสามารถในการเชื่อม |
|---|---|---|---|
| คาร์บอน (ซี) | สูงสุด 0.23% | ให้ความแข็งแกร่งพื้นฐาน เกิดเป็นเหล็กคาร์ไบด์ | คต่ำ (<0.25%) prevents hard, brittle martensite formation in the heat-affected zone (HAZ)-no preheating needed for sections ≤25 mm. |
| แมงกานีส (Mn) | 1.00–1.65% | สารเสริมกำลังหลัก ทำให้เกิดสารละลายที่เป็นของแข็งด้วยเหล็ก | เพิ่มความสามารถในการชุบแข็งโดยไม่ลดความเหนียว ขีดจำกัดบน (1.65%) มีความสมดุลเพื่อหลีกเลี่ยงการแตกร้าวของ HAZ ระหว่างการเชื่อม |
| ซิลิคอน (ศรี) | 0.15–0.40% | กำจัดออกซิไดซ์เหล็กหลอมเหลวเพื่อกำจัดออกซิเจน และลดช่องว่าง | ทำให้สระเชื่อมมีความเสถียรในช่วง GMAW/SMAW เพื่อลดความพรุนให้เหลือน้อยที่สุด ไม่มีผลกระทบด้านลบต่อคุณภาพการเชื่อม |
| ฟอสฟอรัส (P) | สูงสุด 0.035% | สิ่งเจือปนตกค้าง ควบคุมไม่ให้เปราะเย็น | จำกัดการแยกขอบเขตของเกรนใน HAZ ซึ่งช่วยลดความเสี่ยงของ-การแตกร้าวหลังการเชื่อมในสภาพอากาศหนาวเย็น |
| ซัลเฟอร์ (S) | สูงสุด 0.035% | สิ่งเจือปนตกค้าง ควบคุมไม่ให้ "ร้อนวูบวาบ" | ป้องกันการเกิดเหล็กซัลไฟด์เปราะในแนวเชื่อมซึ่งทำให้เกิดการแตกร้าวระหว่างการทำความเย็น |
| วาเนเดียม (V) | 0.01–0.08% (ตัวเลือก) | ไมโครอัลลอยด์; ปรับปรุงโครงสร้างเกรนเพื่อเพิ่มความแข็งแรง | ระดับต่ำ (น้อยกว่าหรือเท่ากับ 0.08%) ไม่ส่งผลต่อความสามารถในการเชื่อม-ที่เข้ากันได้กับวัสดุสิ้นเปลือง E5015/ER50-6 มาตรฐาน |
| ไนโอเบียม (Nb) | 0.01–0.08% (ตัวเลือก) | ไมโครอัลลอยด์; ช่วยเพิ่มความแข็งแรงและความเหนียว | คล้ายกับวาเนเดียม-ไม่มีผลเสียต่อความเหนียวของรอยเชื่อม |
การตรวจสอบความสามารถในการเชื่อม
ค่าเทียบเท่าคาร์บอน (CE) ของ ASTM A992 คำนวณเป็น:CE=C+6Mn+24Si+5P=0.23+61.65+240.40+50.0350.42
ซีอี<0.45 indicates excellent weldability-confirmed by industry tests showing no HAZ cracking for 12 mm thick W-shapes welded with GMAW (220 A, 28 V, ER50-6 wire). Welded joints retain 90% of the base metal's tensile strength (500 MPa vs. 550 MPa), meeting AISC and GB 50017 requirements.
องค์ประกอบนี้ช่วยให้แน่ใจว่าคาน A992 H- บูรณาการเข้ากับขั้นตอนการผลิตของจีนได้อย่างราบรื่น โดยใช้อุปกรณ์และวัสดุสิ้นเปลืองที่มีอยู่